

Branschnyheter
 Hem / Nyheter / Branschnyheter / Hur länge håller HDPE-rördelar: praktiska tillämpningar, urval, prestanda och
Hur länge håller HDPE-rördelar: praktiska tillämpningar, urval, prestanda och
 2026.10.26
 Branschnyheter
HDPE-rörkopplingar: 50 år är en designbas, inte ett utgångsdatum
HDPE-rörkopplingar kan hålla i 50 år eller mer i de flesta vatten-, gas- och industrisystem, och 100-årig service är realistisk när sammansättningen, väggtjockleken och smältproceduren är korrekt matchade. Vid tillverkning av rördelar bestäms inte detta resultat enbart av röret. Armaturens hylsa, tapp och smältzon måste gjutas av en PE-blandning med en verifierad minsta erforderlig hållfasthet, och fältskarven måste göras utan föroreningar, fukt eller temperaturavdrift.
För en tillverkare börjar livstidsanspråk med ISO 9080-regressionstestning. "50 år" härleds från extrapolering av hydrostatisk hållfasthetsdata vid 20°C. Det är en designbas, inte en nedräkning av misslyckanden. Många utgrävda PE-rörledningar installerade på 1970-talet testar fortfarande över deras ursprungliga tryckklassificering. Beslag gjutna från samma PE100-familj beter sig på samma sätt, förutsatt att formsprutningsprocessen inte introducerar spänningskoncentrationer eller nedbrutet material.
Vad bestämmer faktiskt livslängden för en HDPE-koppling?
Passningens livslängd kan grupperas i tre kontrollerbara områden: materialkvalitet, formkvalitet och fogintegritet. Ett fel i någon av dem kan reducera ett 100-årigt system till en 10-årig reparationscykel.
Materialklass
PE80 och PE100 är de två vanliga familjerna. PE100 har en högre minsta erforderlig hållfasthet vid 20°C och bättre motståndskraft mot långsam spricktillväxt. För nedgrävda trycksystem är PE100 den vanligaste rekommendationen för en 50-årig designlivslängd.
Formningskvalitet
Formsprutade beslag är beroende av enhetlig kylning och kontrollerade svetslinjer. En form av låg kvalitet eller överdriven omslipning kan skapa mikrohålrum och inre spänningar, vilket ändrar sprickinitieringstiden.
Gemensam integritet
Butt fusion, elektrofusion och socket fusion kräver alla korrekt ytförberedelse, uppvärmningstid och nedkylningstid. Fogen är den mest sannolika platsen för för tidigt fel, inte monteringsväggen.
Anslutningsmetoder och passningslivslängd: Butt Fusion, Electrofusion och Socket Fusion
Leden är den högsta riskzonen. Följande gjutna kopplingar är utformade för att hålla den zonen lika stark som rörväggen.
Butt Fusion Beslag
Stumsmältning skapar en kontinuerlig svets genom att värma rörändar mot en spegelplatta och trycka ihop dem. Korrekt gjorda stumfogar har en draghållfasthet som är lika med eller högre än huvudröret. För vattenledningar och industriledningar med stor diameter är detta den dominerande metoden. En typisk tryckklassad lika T-shirt i butt fusion-serien är tillverkad av PE100 och har en smältyta som uppfyller geometrikraven i DVS 2207 eller ISO 21307.
 HDPE Butt Fusion Equal Tee för nät med stor diameter Denna lika t-shirt är en del av butt fusion-serien, idealisk för vattenledningar och industriledningar där kontinuerliga svetsar matchar eller överstiger rörstyrkan. Visa produkt →
Elektrofusionskopplingar
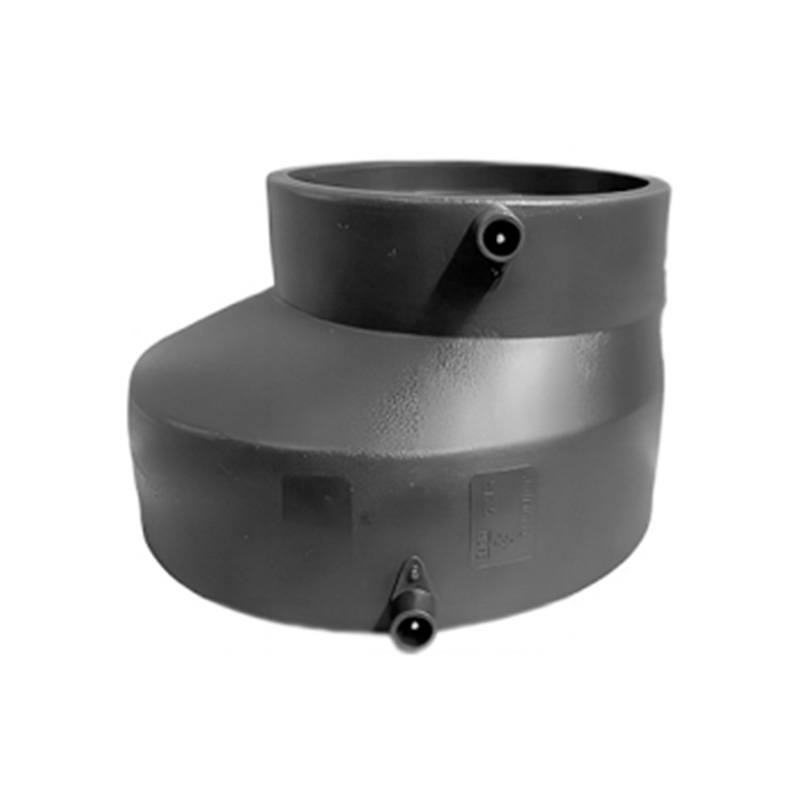
Elektrofusionskopplingar innehåller en inbäddad motståndstråd som smälter den omgivande polymeren. Denna metod används ofta för reparationer, sammankopplingar och grenar med medeldiameter där utrymmet är begränsat. Livslängden för en elektrofusionsfog beror på uppvärmningstiden, omgivningstemperaturen och fullständig kylning innan tryck appliceras. En koppling med rena muffytor och en ej utgången spole klarar att hålla samma tryckklass som röret.
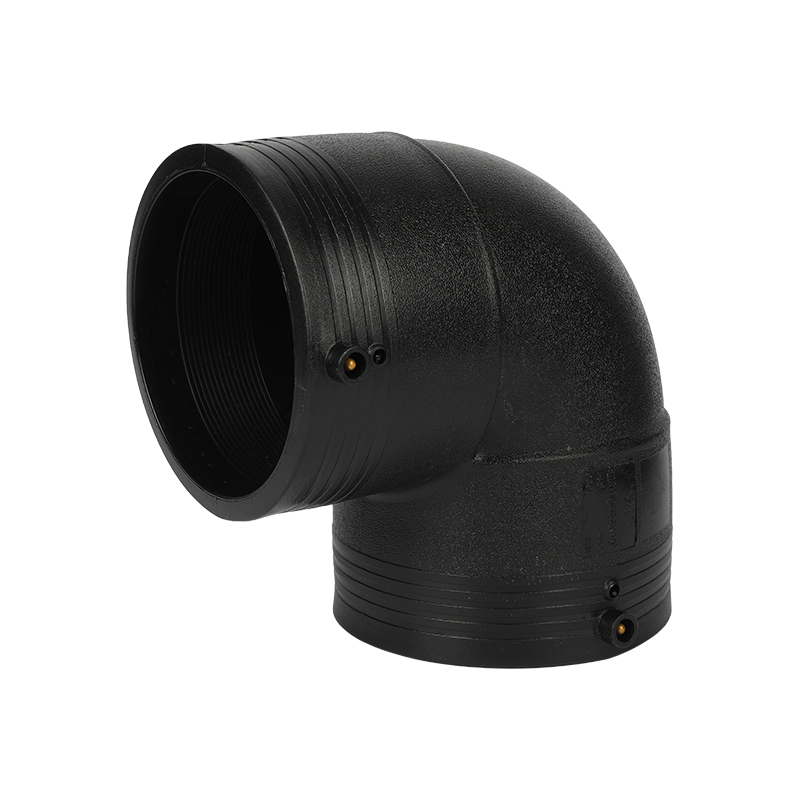
 HDPE Electrofusion Equal Coupler med inbyggd spole Denna koppling passar reparationer och sammankopplingar i trånga utrymmen, med hjälp av motståndstrådssmältning för att hålla samma tryckklass som röret. Visa produkt →
Sockel Fusion Beslag
Muffsmältning är vanlig för rör med liten diameter upp till 110 mm. Armaturen värms upp på en hylsvärmare under en viss tid och trycks sedan på röränden. Denna metod är snabb och ekonomisk, men uttagsdjup och uppvärmningstid är avgörande. Om beslaget är överhettat eller helt insatt efter en lång fördröjning kan svetszonen bli spröd. När hylsdjupet kontrolleras inom malstoleransen behåller fogen hela tryckklassificeringen.
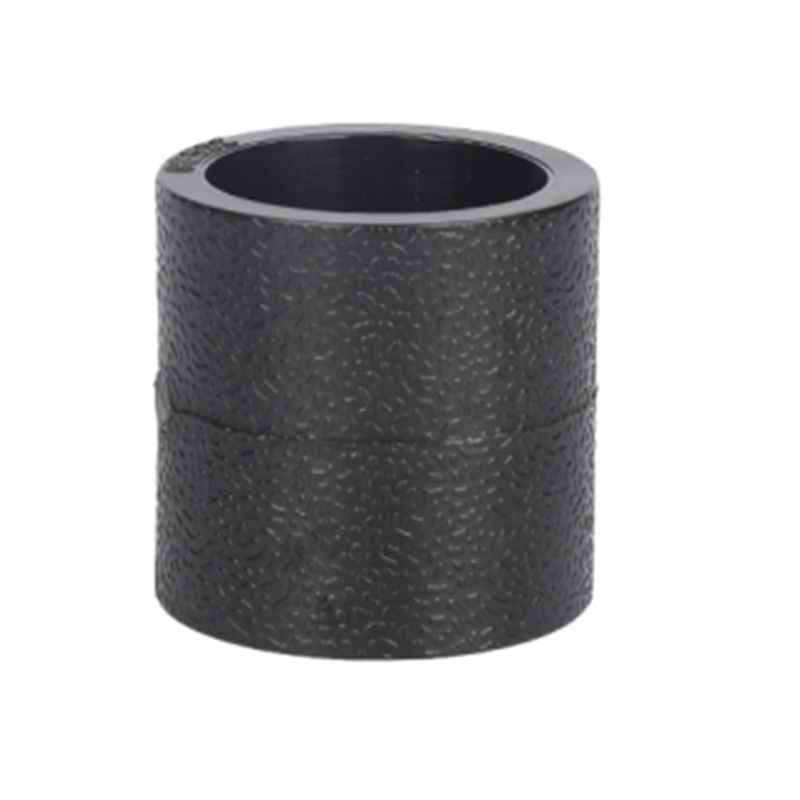 HDPE Sockel Fusion Equal Coupler för små rör För rör upp till 110 mm erbjuder denna koppling snabba, ekonomiska skarvar när muffdjup och uppvärmningstid kontrolleras noggrant. Visa produkt →
Oavsett anslutningstyp måste smältzonen kylas naturligt. Ingen vattenspray, tryckluft eller forcerad belastning bör appliceras under fogkylning. A checklista för läckagesäkra HDPE-anslutningar bör ses över innan varje besättning börjar svetsa.
Tryckklassificering, temperatur och kemisk exponering: hur de ändrar livslängd
En 50-årig livslängd anges alltid vid 20°C för vatten under konstant tryck. Verkliga system fungerar ofta vid olika temperaturer, med cykliska belastningar eller aggressiva vätskor. Systemdesignern måste justera tryckklass, väggklass eller båda. Tabellen nedan sammanfattar vanliga tillstånd.
| Skick | Effekt på passande liv | Praktisk vägledning |
|---|---|---|
| SDR 11 / PN16 vid 20°C | 50-årig designlivslängd | Standard för nedgrävt vatten och gas |
| SDR 17 / PN10 vid 20°C | 50 års liv vid lägre tryck | Använd där trycket är måttligt |
| Cyklisk tryck | Trötthet kan börja vid stresskoncentrationer | Välj SDR 11 eller tjockare för upprepade överspänningar |
| Hållbar 40°C vatten | Tillåtet tryck minskat med ungefär 60 % | Minska trycket eller öka SDR-tjockleken |
| Kemiska oxidanter | Kan påskynda långsam spricktillväxt | Bekräfta kemisk kompatibilitet före användning |
Dessa siffror är inte en exakt garanti för varje installation. De illustrerar varför samma koppling kan hålla i 100 år i en anläggning och bara 15 år i en annan om tryckstötar eller temperatur inte beaktas.
Fältbevis: Vad Dig-Up-studier visar
Utgrävda HDPE-rör och kopplingar från tidiga kommunala installationer ger de mest övertygande uppgifterna. I flera studier har polyetenrör som tagits bort efter 30 till 50 års drift behållit mer än 90 % av sin ursprungliga draghållfasthet. Beslag från samma period visade, när de togs bort och testades, ingen väggnedbrytning utöver det förväntade oxidationsskiktet på mindre än 0,5 mm.
Grafen nedan visar livslängden under olika kontrollnivåer:
PE100, korrekt sammansmältning, rent vatten
PE100, korrekt smältning, cykliskt tryck
PE80, måttlig installationskvalitet
Dålig sammansmältning eller överbelastad led
Den viktiga punkten är att passande liv inte är enbart en produktegenskap. Det är ett systemattribut som inkluderar passningen, skarven och drifthistoriken.
Installations- och underhållsmisstag som förkortar monteringstiden
De flesta förtida fel i HDPE-system spåras till installationsfel snarare än materialförsämring. Följande checklista tar upp de vanligaste problemen vi observerar i vårt supportarbete med entreprenörer och distributörer.
- Uppvärmning av röret och montering i sand, smuts eller regn introducerar föroreningar som försvagar smältgränssnittet.
- Att använda en uttagsvärmare vid fel temperatur skapar antingen ofullständig smältning eller termisk nedbrytning.
- Att dra fogen i linje under kylning skapar kvarvarande dragspänning.
- Genom att applicera tryck innan full kylning kan svetszonen dras isär.
- Att förvara armaturer nära lösningsmedel, eldningsolja eller starka oxidationsmedel kan leda till att ytan krackelerar.
- Användning av metallbrottschar eller -blad som skär i rörytan lämnar spänningskoncentrationspunkter.
En enkel regel: om du inte skulle hålla i fusionsytan med din bara hand under processen är delarna inte tillräckligt rena. Att följa tillverkarens anslutningsprocedur är det mest tillförlitliga sättet att hålla en 50-årsklassificering giltig.
Hur man bekräftar att passningen kommer att möta det förväntade livet
Köpare kan minska risken på lång sikt genom att verifiera fyra detaljer före godkännande: PE-kvaliteten markerad på beslaget, SDR eller tryckklass, tillämplig standard och produktionsdatum. En armatur med en otydlig spårbarhetsmärkning skapar en icke verifierbar livslängd.
På tillverkningsnivå är ett tillförlitligt sätt att bedöma formningskvalitet att inspektera grindområdet och blixtlinjerna. En formgjuten armatur ska ha enhetlig färg, inga brännmärken och inga synliga diskbänksmärken på tjocka sektioner. Begär om möjligt hydrostatiska testcertifikat eller kortvariga trycktestprotokoll från samma produktionsparti.
För stora projekt är det en praktisk fördel att arbeta med en fabrik som kontrollerar hela processen från hartsval till slutlig tryckprovning. Vår produktionsanläggning använder samma PE100-kvaliteter för rumsfusions-, elektrofusions- och sockelfusionsintervall, så att hela nätverket åldras med jämn hastighet.
Vanliga frågor
Håller HDPE-rörkopplingar kortare än HDPE-rör?
Nej. Armaturer tillverkade av samma PE-kvalitet och klassade för samma tryckklass har samma konstruktionsgrund som röret. Fogen är den del som kan gå sönder tidigare, så sammanfogningsproceduren är viktigare än själva monteringen.
Vad betyder 50-årsbetyget egentligen?
Det betyder att materialet har en minsta erforderlig hållfasthet som, när det extrapoleras med ISO 9080-metoder, stödjer ett kontinuerligt inre tryck i 50 år vid 20°C utan att misslyckas. Det är ingen garanti för utbyte efter 50 år; många system håller mycket längre.
Kan en elektrofusionskoppling återanvändas?
Nej. När väl motståndstråden har värmts upp och polymeren har smält, förbrukas den elektriska spolen och sockelytan. Återanvändning av en elektrofusionskoppling är osäker och ogiltigförklarar tryckklassificeringen.
Minskar UV-exponering livslängden på HDPE-kopplingar?
Långvarig exponering för intensivt solljus kommer att svärta eller krita ytan, men kimröksstabiliserad HDPE behåller det mesta av sin mekaniska styrka. Vid installationer ovan jord, skydda beslag från direkt UV under den avsedda livslängden.
Vad är skillnaden mellan PE80 och PE100 när det gäller monteringslivslängd?
PE100 har en högre minsta erforderlig hållfasthet, vilket tillåter en tunnare vägg för samma tryck eller ett högre tryck för samma vägg. PE100 visar också bättre motståndskraft mot långsam spricktillväxt, vilket gör den till det föredragna valet för en 50-årig designlivslängd.
Kan jag använda samma armatur för dricksvatten och avloppsvatten?
För de flesta kommunala ansökningar, ja. PE100-kopplingar kan användas för båda, så länge som tryckklassen stämmer överens och beslaget överensstämmer med relevanta dricksvattengodkännanden.




HÅLL KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. använder effektiv enkelskruvinsprutning gjutmaskiner för hög produktivitet och låg energianvändning.
Länk till produkter
Kontakta
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
