

Branschnyheter
 Hem / Nyheter / Branschnyheter / HDPE vs PVC: Vilket är starkare? Fakta om material, tryck och sammanfogning
HDPE vs PVC: Vilket är starkare? Fakta om material, tryck och sammanfogning
 2026.10.12
 Branschnyheter
Det direkta svaret: HDPE är starkare i slag, trötthet och ledintegritet; PVC är starkare i styvhet
Om "starkare" betyder motstånd mot sprickbildning, markrörelser, vattenslag och upprepade överspänningar, är HDPE vanligtvis det starkare röret. Om "starkare" betyder kortvarig dragmodul, styvhet och förmågan att hålla en rak riktning utan yttre stöd, är PVC det starkare materialet. Den skillnaden är viktig eftersom rörköpare ofta jämför de två materialen med bara ett nummer, som sprängtryck eller väggtjocklek, och sedan upptäcker att det verkliga felläget på plats är något helt annat.
För en tryckvatten- eller industrilinje tillåter HDPE:s viskoelastiska beteende att den absorberar stötar och stötar som skulle spricka styv PVC. För ett lågtrycksavlopp, en enkel ventilationsledning eller en kort avfallsapplicering inomhus kan PVC:s styvhet och lägre materialkostnad göra det till det mer praktiska valet. Det korrekta svaret är inte "HDPE vinner alltid" eller "PVC vinner alltid." Rätt svar beror på om den dominerande belastningen är tryck, slag, utmattning, marksättning, termisk rörelse, kemikalieexponering eller installationshastighet.
Praktisk jämförelse i en vy
- Slagkraft och seghet: HDPE vinner eftersom det ger efter och deformeras istället för att splittras.
- Kortsiktig stelhet: PVC vinner eftersom dess högre modul motstår böjning och jordbelastning bättre i stela nedgrävda konstruktioner.
- Trötthet och vattenhammare: HDPE vinner eftersom det tolererar upprepade tryckcykler och överspänningshändelser.
- Risk för ledläckage: HDPE smältfogar är homogena och helt förseglade; PVC lösningsmedelscementerade fogar är beroende av ytförberedelse och härdningstid.
- Temperatur och UV: Båda behöver korrekta formuleringar och installationspraxis; HDPE med kimrök fungerar bra utomhus, medan PVC behöver UV-stabilisatorer och slagmodifierare för utsatt användning.
När ett projekt specificerar HDPE eller PVC bör materialvalet kopplas till rörets driftstryck, designtemperatur, nedgravningsdjup, jordförhållanden, skarvningsmetod och förväntad livslängd. Ett rör som är "starkare" vid ett laboratoriedragprov kan fortfarande misslyckas tidigare i fält om dess skarvar är fel, dess strö är dålig eller dess termiska expansion är felaktigt begränsad.
Vad "styrka" betyder vid val av rör
Styrka i rörsystem är inte en egenskap. Det är en kombination av draghållfasthet, slaghållfasthet, utmattningsbeständighet, kryphållfasthet, styvhet och ledintegritet. HDPE och PVC beter sig olika eftersom deras molekylära strukturer är olika. HDPE är en semikristallin termoplast med långa flexibla kedjor. PVC är en amorf termoplast med skrymmande kloratomer som begränsar kedjans rörelse. Dessa molekylära skillnader skapar de praktiska skillnaderna som köpare ser i fältet.
| Egendom | HDPE | PVC | Vad det betyder för urval |
|---|---|---|---|
| Dragmodul | Lägre, ofta runt 0,8 till 1,2 GPa | Högre, ofta runt 2,4 till 3,0 GPa | PVC är styvare och håller formen bättre; HDPE böjer sig utan att spricka. |
| Förlängning vid brott | Vanligtvis över 600% | Ofta 50% till 100% | HDPE sträcker och absorberar rörelse; PVC har mindre tolerans före fraktur. |
| Slaghållfasthet | Hög, speciellt vid låg temperatur | Måttlig till låg om inte modifierad | HDPE är säkrare för hantering, dikesfritt arbete och installation i kallt väder. |
| Utmattningsmotstånd | Högt under cykliskt tryck | Sänk under upprepad svallvåg | HDPE är att föredra för pumpledningar, överspänningsbenägna nätverk och rörlig mark. |
| Stelhet under jordbelastning | Kräver ordentlig inbäddning och sängkläder | Högre inneboende styvhet | PVC kan hålla bättre i styva grävkonstruktioner; HDPE förlitar sig på interaktion mellan jord och struktur. |
| Gemensam metod | Värmefusion, elektrofusion, socket fusion, mekanisk övergång | Lösningsmedelscement, packad klocka och tapp, gängad i vissa storlekar | Fusion skapar en monolitisk fog; lösningsmedelscement beror på utförande och härdning. |
Diagrammet ovan är inte ett universellt testresultat. Det är en praktisk rangordning baserad på hur de två materialen reagerar på vanliga nedgrävda och ovanjordiska laster. Den viktiga punkten är att HDPE tenderar att vinna där rörelse, påverkan och cykliskt tryck dominerar. PVC tenderar att vinna där styvhet, enkel dränering och låga initiala kostnader dominerar.
Materialstruktur: varför HDPE böjs och PVC spricker
HDPE är en semikristallin polymer. Dess kedjor kan glida och omorientera under belastning, vilket ger röret en hög brottförlängning och utmärkt motståndskraft mot plötsliga stötar. När ett HDPE-rör träffas eller sätter sig kan det deformeras lokalt utan att förlora sin totala tryckgräns. Detta beteende är anledningen till att HDPE används i stor utsträckning i dikesfria installationer, seismiska områden och markförhållanden där viss rörelse förväntas.
PVC är en amorf termoplast. Dess molekylkedjor är relativt stela och materialet har en högre modul. Den styvheten är användbar när röret måste sträcka sig utan stöd, hålla en exakt lutning eller motstå marktryck i en styv rörkonstruktion. Avvägningen är lägre töjningstolerans. PVC kan spricka när den är hackad, utsätts för låga temperaturer eller utsätts för stötar under hantering och återfyllning.
HDPE-beteende
Flexibel, slagtålig, utmattningsbeständig och lämplig för fusionsfogar. Den kan lindas i mindre diametrar, vilket minskar antalet skarvar och minskar installationstiden.
PVC-beteende
Styv, formstabil och effektiv vid lågtrycksdränering. Det kräver noggrann hantering i kallt väder och pålitliga lösningsmedelscementprocedurer för att undvika fogfel.
För köpare översätts denna skillnad till en enkel fråga: kommer linjen att uppleva rörelse, påverkan eller tryckcykling? Om ja, HDPE:s molekylära struktur ger det en verklig fördel. Om ledningen är statisk, lågtrycks och styvt stödd kan PVCs styvhet vara en fördel.
Tryckkapacitet: SDR, schema och temperatursänkning
Tryckkapacitet är en av de mest missförstådda jämförelserna. HDPE-tryckrör specificeras vanligtvis av SDR, vilket är förhållandet mellan ytterdiameter och väggtjocklek. En lägre SDR innebär en tjockare vägg och högre tryckklassificering. PVC-tryckrör specificeras ofta av schema, såsom schema 40 eller schema 80, eller efter tryckklass. De två systemen är inte direkt utbytbara utan att kontrollera det faktiska dimensionsförhållandet, materialkvaliteten och designfaktorn.
| Parameter | HDPE | PVC |
|---|---|---|
| Gemensam tryckbeteckning | SDR 11, SDR 13,6, SDR 17, SDR 21, SDR 26, etc. | Schema 40, Schema 80, tryckklass 100, 160, 200, etc. |
| Effekt av temperatur | Tryckklassificeringen minskar när temperaturen stiger; designdiagram används. | Tryckklassificeringen minskar också med temperaturen; PVC har en nedre användbar övre gräns i många trycktjänster. |
| Överspänningstillägg | HDPE:s viskoelastiska svar kan absorbera svallvåg bättre än styv PVC. | PVC kräver noggrann överspänningsanalys eftersom den är mindre tolerant mot upprepade tryckspikar. |
| Designfaktor | Inkluderar vanligtvis en servicedesignfaktor applicerad på materialets långsiktiga hydrostatiska hållfasthet. | Typiskt baserat på en tryckklass och en säkerhetsfaktor kopplad till standard och temperatur. |
Om ett projekt kräver en högtrycksvattenledning ger HDPE ofta ett starkare långsiktigt system eftersom fusionsfogarna är lika starka som rörkroppen och materialhandtagens överspänning. Om ett projekt kräver lågtrycksavlopp kan PVC klara tryckkravet med en tunnare, billigare vägg och en välbekant installationsmetod.
Fogning: fusion kontra lösningsmedelscement är ofta den avgörande faktorn
HDPE-skarvar tillverkas genom värmefusion. Butt fusion, socket fusion och elektrofusion smälter alla rören och kopplingsytorna och kyler dem sedan under tryck för att bilda ett kontinuerligt material. En korrekt gjord smältfog har ingen packning, ingen limlinje och inget mekaniskt gap. Det är därför HDPE-system ofta beskrivs som läckagefria, särskilt i nedgrävda och dikesfria installationer där fogbrott är dyrt att reparera.
PVC-fogar görs vanligtvis med lösningsmedelscement eller packningar. Lösningsmedelscement skapar en kemisk svetsning genom att mjuka upp PVC-ytorna och smälta samman dem. Metoden fungerar bra när röret är rent, torrt, ordentligt grundmålat och får härda under rätt tid. Men lösningsmedelscement fungerar inte på HDPE. HDPE är inte lösligt i vanliga PVC-lösningsmedel, så försök att limma HDPE med PVC-cement kommer att misslyckas. Det är ett vanligt fältmisstag, och det är en anledning till att materialövergångsbeslag och mekaniska kopplingar krävs.
För en djupare fältförklaring, se varför PVC-lim inte fungerar på HDPE-rör . Artikeln tar upp ytenergi, lösningsmedelsbeteende och de korrekta alternativen.
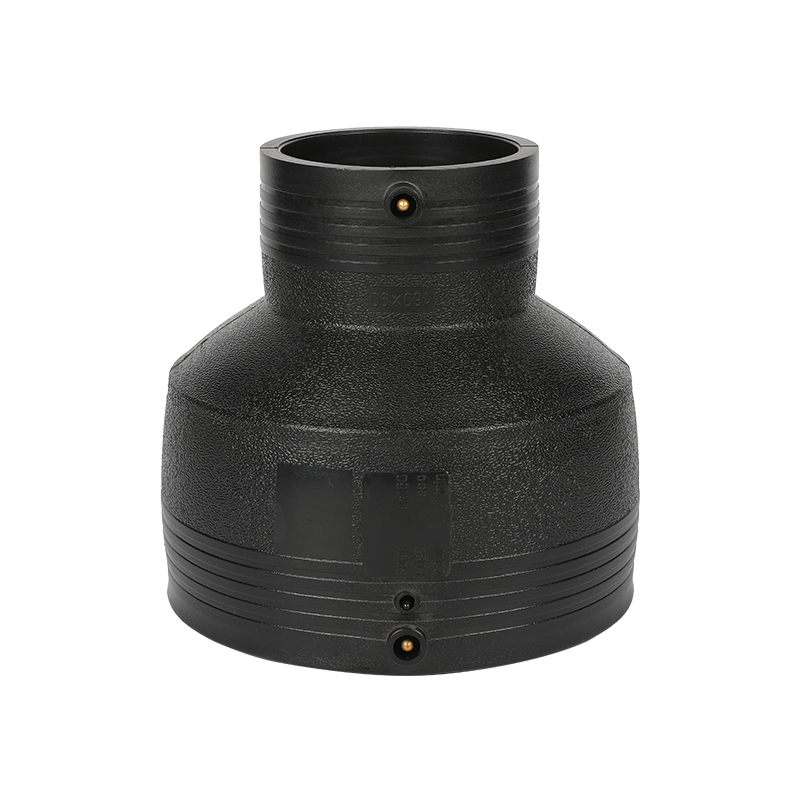
 HDPE Electrofusion Equal Coupler HDPE-elektrofusionskopplare förenar rör med samma diameter genom elektrofusion; korrosions-, tryck- och åldringsbeständig för vatten-, dränerings- och kemiska system, inklusive reparationer av täta dikes. Visa produkt →
Elektrofusionskopplingar är särskilt användbara när röret inte kan roteras, när diket är tätt eller när en reparation måste göras utan att röra ledningen. Armaturen innehåller en inbäddad värmetråd och svetsmaskinen applicerar en kontrollerad ström under en viss tid. Resultatet är en repeterbar skarv som kan inspekteras genom fusionsindikatorn och trycktestas som resten av systemet.
Flexibilitet, böjradie och installationsverklighet
HDPE kan böjas till en radie som skulle bryta PVC. Den tillåtna böjradien beror på diameter, väggtjocklek, temperatur och om böjningen är tillfällig eller permanent. I mindre diametrar kan HDPE levereras i spolar, vilket innebär färre skarvar och snabbare montering. I större diametrar är HDPE-röret fortfarande tillräckligt flexibelt för att följa mindre inriktningsförändringar och för att tolerera sättningar utan att spricka.
PVC är styvt. Den kan inte rullas ihop i praktiska tryckstorlekar, och den bör inte tvingas in i en krök. En PVC-linje behöver beslag för riktningsändringar och ordentligt stöd eller strö för att förhindra punktbelastning. Den styvheten kan vara fördelaktig när röret måste hålla en konstant lutning, men det gör också PVC mer sårbart för stötar under hantering och återfyllning.
- HDPE fördel: färre fogar, snabbare installation utan grävning och bättre tolerans för markrörelser.
- PVC fördel: enkel layout, välbekanta beslag och okomplicerad lutningsreglering i gravitationsdränering.
- HDPE-risk: dålig sängkläder kan orsaka överdriven avböjning; röret måste installeras med korrekt inbäddning.
- PVC-risk: slagskador och fogdefekter i lösningsmedelscement kan orsaka läckor som är svåra att lokalisera efter nedgrävning.
 Butt Fusion Fitting Series från Zhejiang Fengfeng Butt fusion fitting-serie från Zhejiang Fengfeng Pipe Industry; kontrollera de tekniska egenskaperna och specifikationerna för tillgängliga storlekar och fusionsdetaljer. Visa produkt →
Vattenhammare och våg: där HDPE drar framåt
Vattenslag uppstår när en ventil stänger snabbt eller en pump stannar plötsligt, vilket skapar en tryckvåg som går genom röret. Styva material som PVC överför och reflekterar den vågen med mindre dämpning. HDPE, eftersom det är viskoelastiskt, absorberar en del av överspänningsenergin och minskar topptrycket. Detta betyder inte att överspänningsanalys är onödig, men det betyder att HDPE-system ofta har en större tolerans för verkliga driftshändelser.
För pumpstationer, gruvavvattning, flytgödselledningar och kommunala vattennät med frekvent ventilcykling är HDPE vanligtvis det starkare valet. För en enkel gravitationsdränering utan tryckstöt kan PVC fungera bra i årtionden. Närvaron av backventiler, snabbstängande ventiler eller höghastighetsflöde bör driva designen mot HDPE eller mot en mer detaljerad överspänningsanalys.
Temperatur och UV-exponering
Både HDPE och PVC tappar tryckkapacitet när temperaturen stiger, men deras praktiska gränser skiljer sig åt. HDPE fungerar i allmänhet bra från under fryspunkten till cirka 60°C för standardtryckrör, med högre temperaturkvaliteter tillgängliga för specifika applikationer. PVC är ofta begränsad till lägre driftstemperaturer i tryckapplikationer och blir sprödare i kallt väder.
| Skick | HDPE | PVC |
|---|---|---|
| Hantering av kallt väder | Utmärkt slagtålighet; kan installeras i kalla förhållanden med korrekta procedurer. | Mer spröd; extra försiktighet krävs för att undvika sprickor och stötar. |
| Hög temperatur tryck service | Betyget minskar med temperaturen; specialiserade kvaliteter kan utöka utbudet. | Användbart område är i allmänhet lägre för tryckservice; nedstämpling krävs. |
| UV-exponering | Kolsvart HDPE motstår UV-nedbrytning för långvarig utomhusexponering. | Kräver UV-stabilisatorer och rätt sammansättning för utsatt användning. |
| Termisk expansion | Högre expansionskoefficient; behöver expansionsslingor, offset eller återhållen design. | Lägre expansionskoefficient; kräver fortfarande ersättning i långa lopp. |
Om röret kommer att förvaras utomhus i månader före installationen är UV-beständighet viktig. Om röret kommer att bära hett vatten eller processvätska är temperaturminskningen ännu viktigare. Köpare bör begära tillverkarens tryck-mot-temperatur-diagram snarare än att anta att den omgivande klassificeringen gäller för alla driftsförhållanden.
Kemisk beständighet: HDPE är vanligtvis mer förlåtande
HDPE motstår ett brett spektrum av syror, baser och salter, vilket gör det vanligt i kemisk bearbetning, gruvdrift, lakvatten och avloppsvatten. PVC motstår också många kemikalier, men det kan angripas av vissa lösningsmedel, ketoner och aromatiska kolväten. Rätt material beror på den specifika kemikalien, koncentrationen, temperaturen och exponeringens varaktighet.
- HDPE: stark resistens mot många oorganiska kemikalier, syror och baser; bra för slipande slam och avloppsvatten.
- PVC: god motståndskraft mot vatten, syror och baser i många dräneringsapplikationer; begränsas av vissa lösningsmedel och högtemperaturkemiska tjänster.
- Vanligt misstag: att välja ett rör baserat på rumstemperatur kemisk beständighet utan att kontrollera den faktiska driftstemperaturen.
För kemikalielinjer är det säkraste tillvägagångssättet att begära en kemikalieresistenstabell från rörtillverkaren och bekräfta förväntad koncentration och temperatur. Ett material som är starkare mekaniskt kan fortfarande misslyckas kemiskt om det inte är kompatibelt med den transporterade vätskan.
Kostnad och livscykel: det billigare röret är inte alltid det billigare systemet
PVC har vanligtvis en lägre initial materialkostnad än HDPE, särskilt i dräneringsstorlekar. HDPE har ofta en högre materialkostnad, men installationskostnaden kan vara konkurrenskraftig eftersom den kan rullas ihop, kräver färre fogar och kan installeras med dikesfria metoder. Livscykelkostnaden inkluderar även reparationsfrekvens, pumpenergi, stilleståndstid och livslängd.
| Kostnadsfaktor | HDPE | PVC |
|---|---|---|
| Materialpris | Vanligtvis högre per meter i jämförbara tryckstorlekar. | Vanligtvis lägre för dränerings- och lågtrycksstorlekar. |
| Sammanfogningskostnad | Kräver fusionsutrustning och utbildade operatörer; lederna är starka och permanenta. | Lösningsmedelscement är billigt men arbetskänsligt; packade leder behöver ordentlig smörjning och införing. |
| Installationshastighet | Kan vara snabb med spolar och fusion; bra för trenchless. | Snabb i öppen dike med standardbeslag. |
| Reparationskostnad | Fusionsreparation är pålitlig men behöver utrustning. | Reparation av lösningsmedel är enkelt men kan vara svårt i våta förhållanden. |
| Förväntad livslängd | Ofta designad i 50 år eller mer under lämpliga förhållanden. | Vanligtvis runt 30 till 50 år beroende på applikation och formulering. |
För ett stort projekt kan en liten skillnad i rörpris uppvägas av kostnaden för en enstaka läckagereparation eller ett pumpfel orsakat av överspänning. Det är därför många ingenjörer jämför HDPE och PVC utifrån en total installationskostnad snarare än bara på rörets pris.
Där PVC vinner
PVC är ofta det bättre valet för gravitationsdränering, ventilationsstaplar, lågtrycksbevattning och inomhusavfallssystem där röret stöds, skyddas från stötar och inte utsätts för aggressiva kemikalier. Dess styvhet hjälper den att hålla en sluttning, och dess lösningsmedel-cementfogning är bekant för de flesta VVS-personal.
- Gravity avlopp och avloppsledningar: styvt rör håller lutningen och använder standardkopplingar.
- Lågtrycksvattendistribution: Schema 40 och Schedule 80 PVC är allmänt tillgängliga.
- VVS-ventiler inomhus: lätt, lätt att skära och enkel att cementera.
- Korta servicekörningar: där dikesfri installation och markrörelse inte är oroande.
PVC har också en lägre termisk expansionskoefficient än HDPE, vilket kan förenkla ovanjordsdesign när temperaturförändringarna är måttliga. Men PVC:s lägre slagtålighet innebär att den bör hanteras försiktigt i kallt väder och skyddas från tunga återfyllningsbelastningar.
Där HDPE vinner
HDPE är vanligtvis det starkare valet för trycksatt vatten, avloppsvattenledningar, gruvdrift, deponi, geotermisk, trenchless rehabilitering, och alla projekt där markrörelser, svallvågor eller ledläckage är en stor risk. Dess fusionsfogar är monolitiska och dess flexibilitet gör att den kan följa små förändringar i inriktningen utan beslag.
- Vattenledning och kraftledning: läckagefria fusionsfogar och överspänningstolerans.
- Trenchless installation: flexibilitet och nötningsbeständighet stöder riktad borrning och rörsprängning.
- Gruvdrift och flytgödsel: hög slaghållfasthet och kemikaliebeständighet.
- Deponi och lakvatten: kemikaliebeständighet och lång livslängd.
- Kalla regioner: HDPE klarar frysning och slag bättre än PVC.
- Seismiska zoner: flexibilitet hjälper röret att överleva markrörelser.
HDPE har också en gynnsam utmattningsprofil. En pumpledning som startar och stannar flera gånger per dag kommer att utsätta röret för cykliskt tryck. Under dessa förhållanden är HDPE:s motståndskraft mot tillväxt av utmattningssprickor en stor fördel jämfört med styv PVC.
Beslag och övergångar: systemet är bara lika starkt som dess anslutningar
En rörjämförelse är ofullständig utan kopplingar. HDPE-system använder stumfusion, elektrofusion, socket fusion och mekaniska övergångsbeslag. PVC-system använder lösningsmedelscementkopplingar, packningsförsedda beslag och gängade adaptrar i mindre storlekar. Att blanda de två materialen kräver en specialtillverkad övergångsbeslag, inte en limfog eller en omlindad anslutning.
För HDPE-till-metall- eller HDPE-till-PVC-övergångar är han- och hongängade adaptrar, flänsadaptrar och elektrofusionsövergångskopplingar vanliga. Valet beror på tryck, rörstorlek, nedgravningsförhållanden och om skarven måste hållas fast. En gängad övergång kan vara bekväm för pumpar, ventiler och utrustningsanslutningar, men den måste installeras med rätt gängtätningsmedel och stöd.
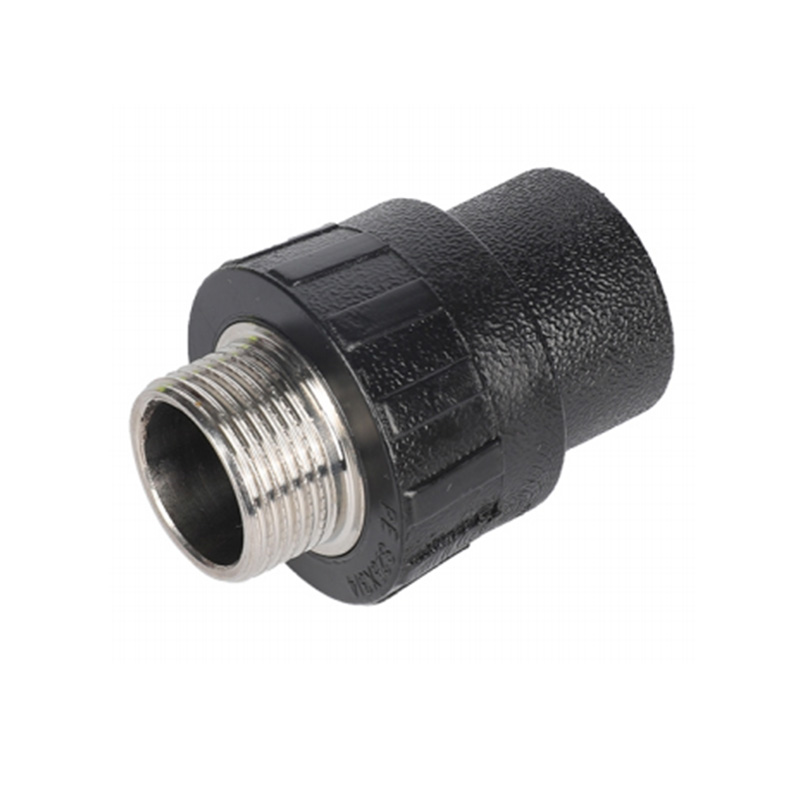 HDPE hantrådsadapter för utrustningsanslutningar Gängad HDPE-hanadapter för pump-, ventil- eller utrustningsgränssnitt; korrosionsbeständig och tät, men inte avsedd att ersätta smältfogar i nedgrävda nät. Visa produkt →
Gängade HDPE-kopplingar är inte en ersättning för smältskarvar i en nedgrävd huvudledning. De används bäst vid utrustningsgränssnitt, där anslutningen måste demonteras eller där en metallgänga krävs. För nedgrävda övergångar ger en flänsadapter eller elektrofusionsövergångskoppling vanligtvis en mer tillförlitlig långtidstätning.
Vår fabrik tillverkar HDPE stumsmältning, elektrofusion, sockets fusion, gängkopplingar, ventiler och svetsmaskiner som ett matchat system. Du kan granska vår tillverkning bakgrund för att se hur kvalitetskontroll, materialspårbarhet och tryckprovning hanteras före leverans.
Kvalitetskontroller köpare bör begära före leverans
När man jämför HDPE- och PVC-leverantörer är materialspecifikationen bara det första steget. Det andra steget är att verifiera att röret och kopplingarna uppfyller den erforderliga standarden och att skarvmetoden är kompatibel med platsförhållandena. Ett starkt rör kan fortfarande gå sönder om kopplingarna är underdimensionerade, smältparametrarna är felaktiga eller röret förvaras felaktigt.
- Materialklasscertifikat: bekräfta PE 100- eller PE 100-RC-kvaliteten för HDPE, eller PVC-cellklass och slagmodifiering för PVC.
- Dimension och SDR-kontroll: verifiera ytterdiameter, väggtjocklek och ovalitet mot projektspecifikationen.
- Trycktestrapport: begära hydrostatiska testprotokoll för röret och kopplingarna där så är tillämpligt.
- Fusionsprocedurkvalifikation: bekräfta att smältparametrarna matchar rördiametern, väggtjockleken och materialkvaliteten.
- Operatörsutbildning: se till att installationspersonalen är kvalificerad för stumfusion, elektrofusion eller lösningsmedelscement efter behov.
- Lagring och hanteringsplan: HDPE bör skyddas från överdriven UV och vassa föremål; PVC bör skyddas från stötar och långvarig hög värme.
För högriskprojekt är ett förproduktionsmöte värt tiden. Den anpassar rörtillverkaren, kopplingsleverantören, leverantören av svetsutrustning och installationsentreprenören till samma fusions- eller cementeringsprocedur. Det enda steget förhindrar många av de fältfel som senare skylls på materialet.
Applikationsguide: vilket material för vilken tjänst
Det snabbaste sättet att välja mellan HDPE och PVC är att börja med servicevillkoren och arbeta baklänges. Tabellen nedan är en praktisk guide, inte en ersättning för teknisk design.
Välj HDPE när
- Ledningen är trycksatt och utsatt för överspänning.
- Marken kan röra sig, sätta sig eller frysa.
- Läckagefria smältfogar krävs.
- Trenchless installation planeras.
- Vätskan är nötande, frätande eller variabel.
- Livslängdsmålet är 50 år eller mer.
Välj PVC när
- Ledningen är gravitationsdränering eller lågtryck.
- Röret kan styvt stödjas och skyddas.
- Initial materialkostnad är den primära begränsningen.
- Installationspersonalen är bekant med lösningsmedelscement.
- Temperatur och kemikalieexponering är måttlig.
- Layouten kräver många riktningsändringar med standardbeslag.
I vissa projekt är det bästa svaret ett hybridsystem. HDPE kan användas för den trycksatta huvudledningen och de sektioner som korsar under vägar eller vattendrag, medan PVC kan användas för att bygga dränerings- och ventilationsledningar. Övergången mellan de två materialen ska göras med en godkänd mekanisk eller flänsanslutning, inte med lim.
Vanliga frågor: HDPE kontra PVC-styrka och val
Är HDPE starkare än PVC?
HDPE är starkare i slagtålighet, utmattningsbeständighet, töjning och ledintegritet. PVC är starkare i kortvarig styvhet och dragmodul. För tryckledningar med spänning eller rörelse är HDPE vanligtvis det starkare systemet. För styv lågtrycksdränering kan PVC vara tillräckligt stark och mer ekonomisk.
Klarar HDPE mer tryck än PVC?
Det beror på SDR eller schema, väggtjocklek, temperatur och designfaktor. Ett tjockväggigt PVC-rör kan ha ett högre nominellt tryck än ett tunnväggigt HDPE-rör, men HDPE:s smältfogar och överspänningstolerans gör det ofta mer tillförlitligt vid dynamisk tryckservice. Jämför alltid tryckvärden vid den faktiska driftstemperaturen.
Varför kan jag inte limma HDPE med PVC-cement?
PVC lösningsmedelscement fungerar genom att mjuka upp och kemiskt smälta PVC-ytor. HDPE är inte lösligt i dessa lösningsmedel, så cementen kan inte skapa en kontinuerlig bindning. HDPE måste sammanfogas genom värmesmältning eller förbindas med en mekanisk övergångsbeslag.
Vilket rör håller längre, HDPE eller PVC?
Båda kan hålla i årtionden när de är korrekt specificerade och installerade. HDPE är ofta konstruerad för 50 år eller mer i tryckdrift, medan PVC-livslängden vanligtvis uppskattas till 30 till 50 år beroende på formulering, temperatur, UV-exponering och installationskvalitet. Ledkvalitet och strö har ofta större betydelse än råvarans laboratorielivslängd.
Är PVC bättre för dränering?
PVC är ofta bättre för gravitationsdränering eftersom det är styvt, lätt att luta och använder välbekanta lösningsmedelscementbeslag. HDPE kan också användas för dränering, särskilt där rörelse, kemikaliebeständighet eller läckagefria fogar är viktiga, men det kräver ordentligt stöd och smältutrustning.
Vilket material är bättre för kallt väder?
HDPE presterar bättre i kallt väder eftersom det förblir formbart och motstår stötar. PVC blir sprödare vid låga temperaturer och kräver noggrann hantering för att undvika sprickor. HDPE-fusion kan också utföras under kalla förhållanden med anpassade procedurer, medan lösningsmedelscementering av PVC i kallt väder kräver speciella försiktighetsåtgärder.
Använder HDPE och PVC samma beslag?
Nej. HDPE-kopplingar är designade för smältning eller mekanisk övergång, medan PVC-kopplingar är designade för lösningsmedelscement eller packningsförband. De två systemen ska inte blandas utan ett godkänt övergångsbeslag. Gängade adaptrar, flänsadaptrar och elektrofusionsövergångskopplingar är vanliga lösningar.
Hur man fattar det slutgiltiga beslutet
Börja med felläget som du inte kan acceptera. Om en läcka under en väg, en spricka under återfyllning eller ett överspänningsfel vid en pumpstation skulle vara oacceptabelt, välj HDPE och designa sammanfogningarna korrekt. Om projektet är ett lågtrycksavlopp med bra stöd, måttlig temperatur och en snäv materialbudget kan PVC vara det praktiska valet.
Kontrollera sedan hela systemet: rör, kopplingar, ventiler, övergångsdelar, svetsutrustning och installationsprocedur. Det starkaste röret i världen kommer inte att prestera om skarven är fel. Det svagaste röret kan prestera i årtionden om systemet är designat och installerat som en komplett enhet.
För HDPE-trycksystem, specificera materialkvalitet, SDR, tryckklassificering, smältmetod och testkrav. För PVC-system, specificera schema eller tryckklass, lösningsmedelscementprocedur, expansionstillägg och stödavstånd. Kräv i båda fallen spårbarhet från råmaterialsatsen till den färdiga produkten, och verifiera att installationspersonalen har rätt verktyg och utbildning.



HÅLL KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. använder effektiv enkelskruvinsprutning gjutmaskiner för hög produktivitet och låg energianvändning.
Länk till produkter
Kontakta
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
