

Branschnyheter
 Hem / Nyheter / Branschnyheter / Hur man installerar HDPE-kompressionskopplingar utan läckor: en praktisk fältguide
Hur man installerar HDPE-kompressionskopplingar utan läckor: en praktisk fältguide
 2026.11.11
 Branschnyheter
Läckan börjar innan skiftnyckeln vrids
En läckande HDPE-kompressionskoppling är vanligtvis inte en misslyckad koppling. Det är ett misslyckat gränssnitt mellan röret, tätningen, muttern och installatörens hand. Skarven kan se korrekt ut från utsidan och fortfarande gråta vid det första tryckprovet eftersom röret skars lite ur fyrkant, insatsen satt inte på plats eller att muttern dragits förbi den punkt där O-ringen kunde återhämta sig.
Den praktiska slutsatsen är enkel: kontrollera röränden, bekräfta att det är helt infört och dra åt för att täta kontakten snarare än för maximal ansträngning. Allt annat i en kompressionsfog beror på dessa tre tillstånd.
Fyrkantigt snitt
Ett krokigt snitt belastar ena sidan av tätningen hårdare än den andra. Resultatet är en fog som klarar en lågtryckskontroll och misslyckas efter termisk cykling.
Full insättning
Om röret stannar utanför den inre ansatsen, fungerar tätningen på fel diameter och muttern har otillräckligt gängingrepp.
Kontrollerad åtdragning
Extra kraft skapar inte en bättre tätning. Det förvränger ringen, sträcker ut tråden och gör nästa servicebesök svårare.
För webbplatsteam är den användbara frågan inte "Hur tätt ska det vara?" men "Vilka bevis visar att fogen är redo att dras åt?" Dessa bevis kommer från rörmätning, skärkvalitet, insticksdjup och en ren tätningsyta.
Läs rörmåtten innan du öppnar kartongen
HDPE-kompressionskopplingar dimensioneras efter ytterdiameter, men rörväggen och beslagets inre hål måste fortfarande fungera tillsammans. Två rör märkta 63 mm kan ha olika väggtjocklekar och en armatur som är konstruerad för en tryckklass kanske inte trycker ihop tätningen korrekt på en annan. Kontrollera rörets OD, väggtjocklek och SDR före montering. Om kopplingen använder en förstyvning eller stödhylsa, kontrollera att den matchar rörhålet och att den kan passera införingsmärket.
Mät med ett skjutmått på tre punkter runt röränden. O-runda rör är vanligt efter spirallagring och en oval ände kan skjuta O-ringen åt sidan. Om ovaliteten är synlig, skär tillbaka bortom den deformerade delen och kontrollera igen. En ren, rund avslutning är mer värdefull än en snabb start.
| Kontrollera | Vad ska verifieras | Varför det spelar roll |
|---|---|---|
| Rörets ytterdiameter | Mät vid tre punkter och jämför med passformen. | Ett underdimensionerat rör minskar tätningskompressionen; ett överdimensionerat rör kan förhindra fullständig införing. |
| Väggtjocklek och SDR | Bekräfta rörtrycksklassen och kopplingens avsedda område. | Ett tunnväggigt rör kan behöva en förstyvning för att stoppa inåtgående kollaps under mutterbelastning. |
| Skärvinkel | Kontrollera with a square or a straight edge. | Ett vinklat snitt skapar ojämn tätningskontakt och en läckbana. |
| Grader och repor | Dra ett finger runt den skurna kanten och inspektera tätningszonen. | Grader skurna O-ringar; djupa repor ger vattnet en väg förbi sälen. |
| Insättningsmärke | Märk ut röret vid beslagets angivna insticksdjup. | Ett synligt märke tar bort tvivel vid åtdragning och inspektion. |
Lita inte på beslagets yttre kroppslängd som insättningsmätare. Rätt djup är avståndet från röränden till det invändiga stoppet, och det varierar beroende på design, storlek och om en stödhylsa används.
Installationssekvensen som förhindrar läckor
Sekvensen nedan är skriven för en standard HDPE-kompressionskoppling med en mutter, en delad ring eller gripring och en O-ring. Vissa produkter använder ett annat internt arrangemang, så läs först tillverkarens instruktioner. Principen förblir densamma: förbered röret, placera komponenterna i ordning, sätt in helt och dra åt på ett kontrollerat sätt.
- Isolera och dränera ledningen. Kontrollera att trycket släpps och att röret är tillräckligt svalt för att kunna hanteras. En skarv som monterats under resttryck kan förskjutas efter att muttern släppts.
- Skär röret fyrkantigt. Använd en rörskärare av plast eller en fintandsåg. Ett kvadratiskt snitt är referensen för varje senare steg. Om snittet är synligt vinklat, klipp igen.
- Ta bort grader och fasa lätt. En liten avfasning hjälper röret att komma in i tätningen utan att skrapa. Skapa inte en knivsegg eller förminska rörväggen.
- Rengör tätningszonen. Torka bort jord, olja, vatten och skärdamm. Lösningsmedel är inte alltid kompatibelt med HDPE; använd en ren torr trasa om inte beslagsleverantören godkänner ett specifikt rengöringsmedel.
- Skjut muttern och ringen på röret i rätt ordning. Detta är det vanligaste monteringsfelet. Muttern måste vara vänd mot monteringskroppen och ringen måste sitta på rätt sida av muttern.
- För in röret till det markerade djupet. Tryck bestämt tills röret når det inre stoppet. Om det slutar tidigt, ta bort det och inspektera för en vikt tätning, en förskjuten ring eller en grader.
- Dra åt muttern för hand först. Dra ner muttern tills den kommer i kontakt med kroppen. Röret ska fortfarande sitta helt och ska inte rotera fritt.
- Dra åt för att täta kontakten. Använd tillverkarens vridmomentvärde eller det angivna antalet varv. Om inget värde anges är en praktisk utgångspunkt handtät plus ett kvarts varv för många beslag med liten diameter, kontrollera sedan efter läckor under lågt tryck.
- Håll i kroppen medan du drar åt. Använd en andra skiftnyckel på kopplingskroppen så att röret och tätningen inte roterar. Rotation kan dra ut röret ur stoppet eller vrida O-ringen.
- Markera det åtdragna läget. Ett litet inriktningsmärke på muttern och kroppen hjälper underhållspersonalen att se om fogen har rört sig.
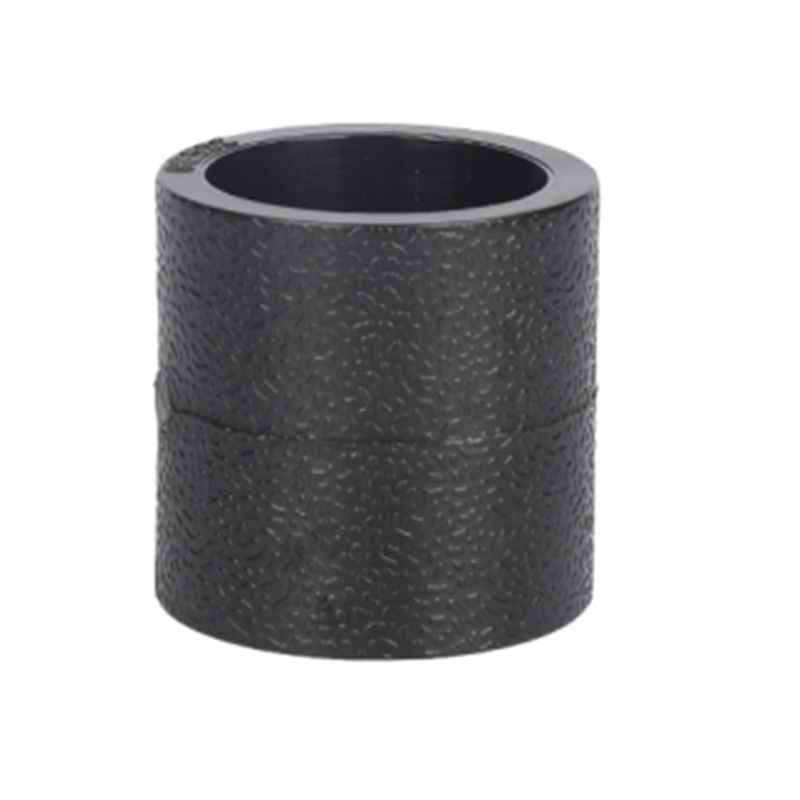
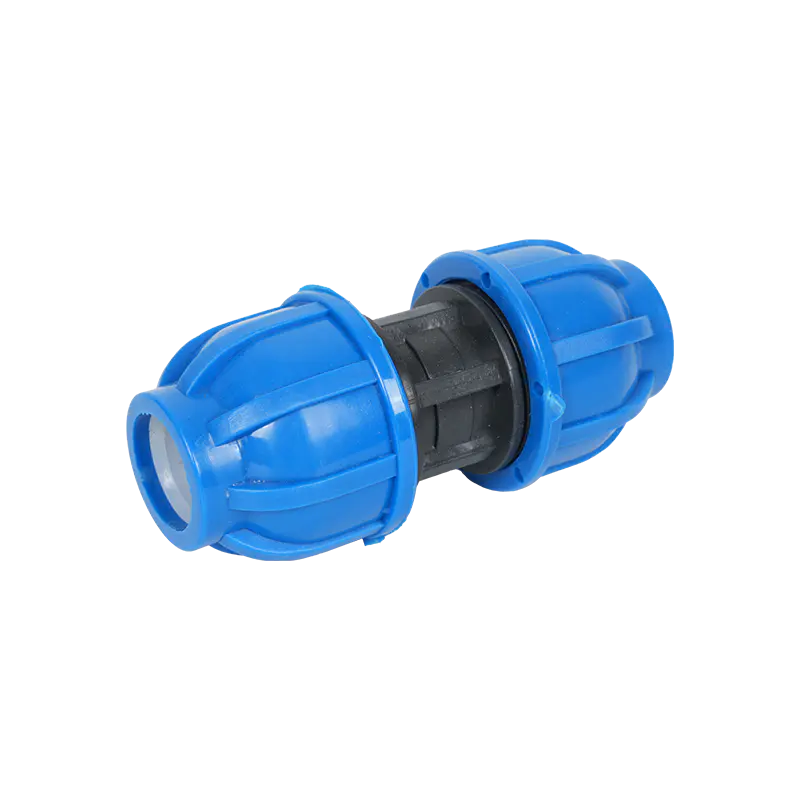 PE & PP kompressionshylsa Användbar för raka röranslutningar där två PE- eller PP-rör med samma diameter behöver en enkel, svetsfri tryckfog. Visa produkt →
För raka kopplingar och övergångspunkter, ha ett litet lager av exakt storlek och tryckklass på plats. En korrekt koppling som används en gång är billigare än en fel koppling omarbetad två gånger. Samma logik gäller för armbågar vid riktningsändringar: en fabriksformad armbåge minskar belastningen vid leden och ger installatören ett känt insticksdjup.
Fältregel: Om röret inte når införingsmärket med handtryck, stoppa. Använd inte muttern för att dra in röret. Att tvinga in muttern kan vika tätningen och skapa en läcka som bara uppstår efter att ledningen är nedgrävd eller trycksatt.
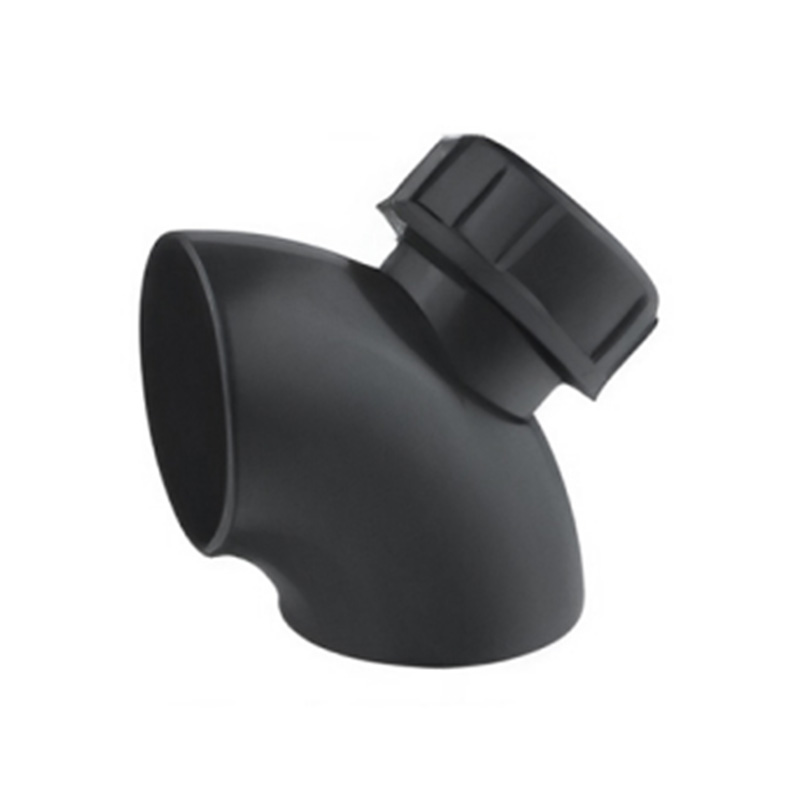
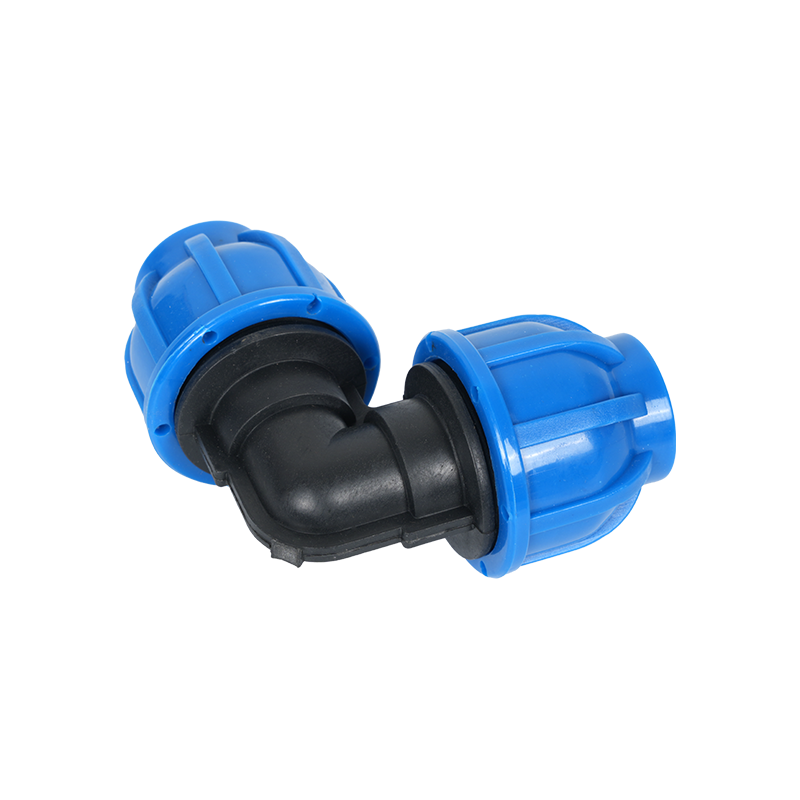 PE & PP Kompression 90° armbågsfäste För 90-graders riktningsändringar i PE- eller PP-rör, undviker denna kompressionsbåge svetsning och ger en definierad böj vid hinder. Visa produkt →
Vid en 90-graders riktningsändring, stöd röret på båda sidor av armbågen innan du drar åt. Ostödda rör kan sätta sig efter återfyllning och anbringa en böjbelastning på kompressionsmuttern.
Åtdragning utan att förvränga tätningen
Åtstramning är där bra förberedelser ofta blir ogjort. Muttern måste trycka ihop ringen och belasta O-ringen, men den behöver inte krossa röret eller bottna gängan. När tätningen väl är gjord ökar ytterligare kraft friktionen och gängspänningen utan att förbättra läckagemotståndet.
Använd en momentnyckel där beslagsleverantören ger ett värde. Om inget värde är tillgängligt, dra åt i små steg och kontrollera vid lågt tryck mellan stegen. En fog som gråter vid 0,5 bar bör korrigeras innan systemet når provtryck. Att vänta på det sista testet döljer orsaken och gör reparationen dyrare.
Endast handtät
Handtät plus kvartsvarv
Tungt skiftnyckeltryck
Temperaturen ändrar känslan i leden. En koppling monterad i kallt väder kan behöva lite mer rörelse för att komprimera tätningen, medan en koppling monterad i direkt sol kan kännas tät innan tätningen är fulladdad. Låt röret och kopplingen nå en stabil platstemperatur innan den slutliga åtdragningen, och kontrollera igen skarven efter att ledningen har fungerat genom en varm-kyla-cykel.
Använd inte gängtejp eller klistra på kompressionsmuttern om inte tillverkaren uttryckligen kräver det. Tätningen är gjord av O-ringen eller ringkompressionen, inte av gängan. Tätningsmedel på gängan kan gå in i vattenvägen, förorena ledningen och ge en falsk känsla av att fogen är tät.
Om muttern har dragits åt för hårt ska du inte bara lossa den och fortsätta. Ta bort muttern, inspektera ringen och O-ringen med avseende på deformation, kontrollera röränden för klämmärken och bygg om skarven med nya tätningskomponenter om det finns några tvivel.
Trycktestning, spolning och överlämning
Testa fogen innan den försvinner under återfyllning, isolering eller en servicekanal. Ett stegvis test är mer informativt än en högtryckshändelse. Kontrollera först att ledningen är fylld och luft släpps ut. Öka sedan trycket långsamt och håll på ett lågt stadium tillräckligt länge för att se en gråt. Slutligen, höj till det specificerade testtrycket och observera fogen, inte bara mätaren.
Följ projektets testtryck och hålltid. Det finns inget universellt nummer som gäller för varje HDPE-rörklass, skarvtyp eller servicetillstånd. Testet bör vara anpassat till rörets tryckklassificering och kopplingens design. Registrera mätaravläsning, vattentemperatur, hålltid och eventuellt synligt läckage. En fog som passerar med torr exteriör och stabil mätare är redo för nästa etapp.
För en praktisk läckagetestsekvens som kompletterar kompressionskopplingar, se denna guide till läckagesäkra HDPE-röranslutningar . Det hjälper platsteam att separera testmetodfel från fogmonteringsfel.
| Observation | Trolig orsak | Praktisk korrigering |
|---|---|---|
| Gråt åt muttergängan | Tätningen är inte laddad eller muttern inte tillräckligt avancerad | Kontrollera insertion depth, then tighten in small increments to the specified value. |
| Läckage mellan rör och ring | Rör repade, ovala eller skurna i vinkel | Klipp ner den skadade delen, fyrkanta igen och bygg om fogen. |
| Läckage vid monteringskroppen | Kroppssprickor, skadad gänga eller felaktig komponent | Byt ut beslaget; Försök inte att täta en sprucken kropp med tejp. |
| Leden rör sig under press | Röret är inte helt infört eller muttern överdragen | Släpp trycket, inspektera tätningen och röränden och bygg om med korrekt insättning. |
| Inget läckage vid lågt tryck, läckage efter uppvärmning | Termisk rörelse eller otillräcklig tätningsåterställning | Låt ledningen stabiliseras, kontrollera igen tätheten och bekräfta rörstödet. |
Efter ett lyckat test, spola ledningen enligt projektspecifikationen. Skräp som fastnat vid tätningen kan hålla O-ringen från sitt säte. Om ledningen spolas efter testet, inspektera skarven igen när flödet har stoppats och trycket har återställts.
Kompressionskopplingar vs. Fusion: Välj utifrån webbplatsens verklighet
Kompressionskopplingar väljs ofta där röret inte kan roteras, där smältutrustning är opraktisk eller där en reparation behöver slutföras snabbt. Fusion är fortfarande det starkare valet för nedgrävda, högtrycks- eller långa servicelinjer där en homogen skarv krävs. Beslutet bör baseras på ledningens tryckklass, tillträde, inspektionskrav och följden av en läcka.
| Omtanke | Kompressionskoppling | Fusionsfog |
|---|---|---|
| Installationshastighet | Snabb för små och medelstora diametrar med torra, åtkomliga rörändar. | Kräver uppvärmning, inriktning och kylningstid. |
| Utrustningsbehov | Handverktyg och en momentnyckel; minimalt effektbehov. | Fusionsmaskin, strömförsörjning och utbildad operatör. |
| Reparationsåtkomst | Användbar där en kort sektion måste bytas ut utan stora rörrörelser. | Kräver tillräckligt med fri rörlängd för smältverktyget. |
| Begravd tjänst | Acceptabelt där beslaget är skyddat, stöttat och specificerat för nedgrävning. | Föredraget för kontinuerliga nedgrävda ledningar och högtrycksservice. |
| Besiktning | Kontrollera insertion mark, tightening mark, and test result. | Kontrollera bead, alignment, and fusion record. |
Använd inte en kompressionskoppling som ersättning för en fusionsfog bara för att fusionsmaskinen är försenad. En tillfällig kompressionsreparation kan vara acceptabel för en kort sektion med låg risk, men den bör ses över mot linjens servicevillkor och projektets acceptanskriterier.
Platsförhållanden som ändrar åtdragningspunkten
Kall väderlek gör HDPE styvare och minskar känslan av tätningskompression. Varmt väder gör röret mer flexibelt och kan mjuka upp tätningszonen. Vindblåst damm och lera är mer skadliga än många installatörer förväntar sig eftersom de sitter precis där O-ringen måste täta.
Håll röränden täckt tills monteringen. Om beslaget är monterat i ett dike, använd en ren trasa eller mössa för att skydda öppningen. Ställ inte in muttern i sand eller jord när du förbereder röret. Ett enstaka korn som fångas under O-ringen kan skapa en långsam gråt som är svår att hitta efter återfyllning.
Under frysförhållanden, bringa kopplings- och tätningskomponenterna till en fungerande temperatur före montering. Värm inte O-ringen med öppen låga. Värm försiktigt monteringskroppen om tillverkaren tillåter det och förvara tätningen i en ren behållare fram till installationsögonblicket. Mer information om miljörelaterade installationsbeslut finns i den här guiden till val av installationsmiljö för HDPE-rördelar .
Om ledningen utsätts för UV, skydda kopplingen med ett lämpligt omslag eller hölje. Där linan är nedgrävd, placera strömaterial fritt från vassa stenar runt skarven och stöd röret så att muttern inte bär markbelastning. Rörelse efter återfyllning är en vanlig orsak till att en led som klarat testet börjar gråta veckor senare.
Vanliga misstag och praktiska korrigeringar
Kapning med slö såg
Ett matt blad river sönder röret och lämnar en grov tätningsyta. Använd en vass rörskärare av plast eller en fintandsåg och ta sedan bort grader med ett avgradningsverktyg.
Att glömma muttern eller ringen
När röret väl är insatt kan muttern inte läggas till utan att ledningen skärs av. Lägg ut komponenterna i ordning innan de sätts in och håll dem inom räckhåll.
Använd muttern för att dra in röret
Detta viker tätningen eller strippar tråden. Om röret inte når stopp, ta bort det och hitta hindret.
Åtdragning utan reservnyckel
Kroppen kan rotera och dra av röret från stoppet. Håll kroppen stadigt medan du vrider på muttern.
Testar endast med luft
Luft kan passera en led som vatten inte kommer att göra, och den lagrar energi. Använd projektets godkända testmedium och följ säkerhetsproceduren.
Återfyllning före besiktning
En gång begravd är ett gråt dyrt att lokalisera. Märk skarven, inspektera den efter tryckprovning och fotografera installationen om projektet kräver dokumentation.
En användbar korrigerande vana är att bygga en led som ett försök innan du startar hela löpningen. Trycktesta provförbandet, inspektera införingsmärket och bekräfta antalet åtdragningsvarv. Det lilla steget ger besättningen en känd-bra referens och avslöjar felaktiga komponenter innan diket är fullt med rör.
Inspektion och underhåll efter driftsättning
Efter idrifttagning, inspektera tillgängliga kompressionsleder för rörelse, fukt och deformation. En fog som har förskjutits något under termisk expansion kan fortfarande vara tätad, men den bör övervakas. Markera mutterns position så att en senare inspektion kan visa om den har roterat.
Dra inte åt en skarv som inte läcker igen bara för att den känns lös. Vissa rörelser är normala i ett flexibelt HDPE-system. Återdragning kan överkomprimera tätningen och skapa en läcka där det inte fanns någon. Om ett gråt bekräftas, gör ledningen trycklös, inspektera röränden och tätningen och återuppbygg skarven istället för att lägga till kraft.
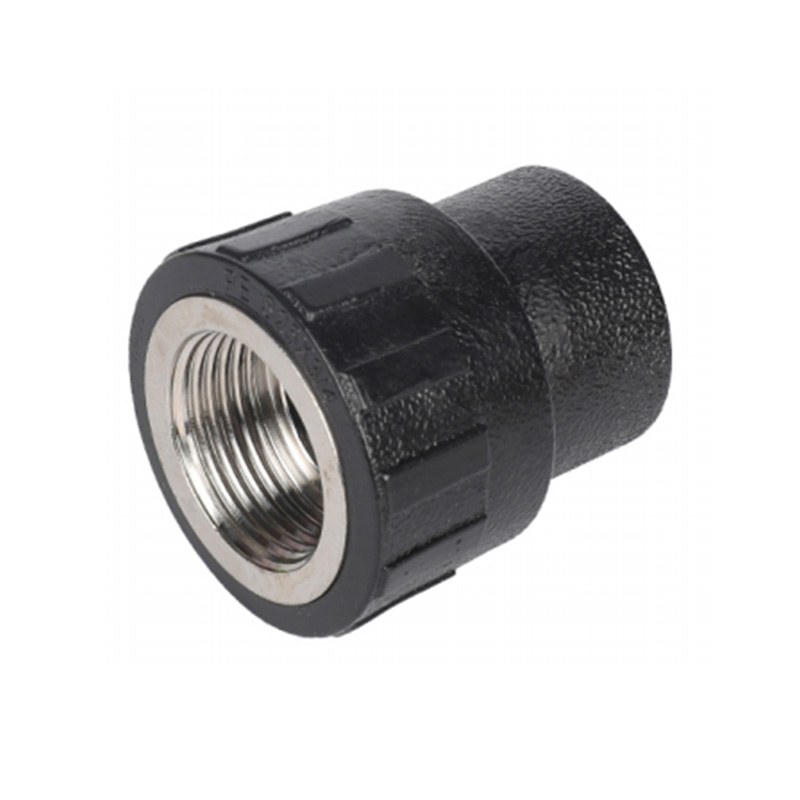
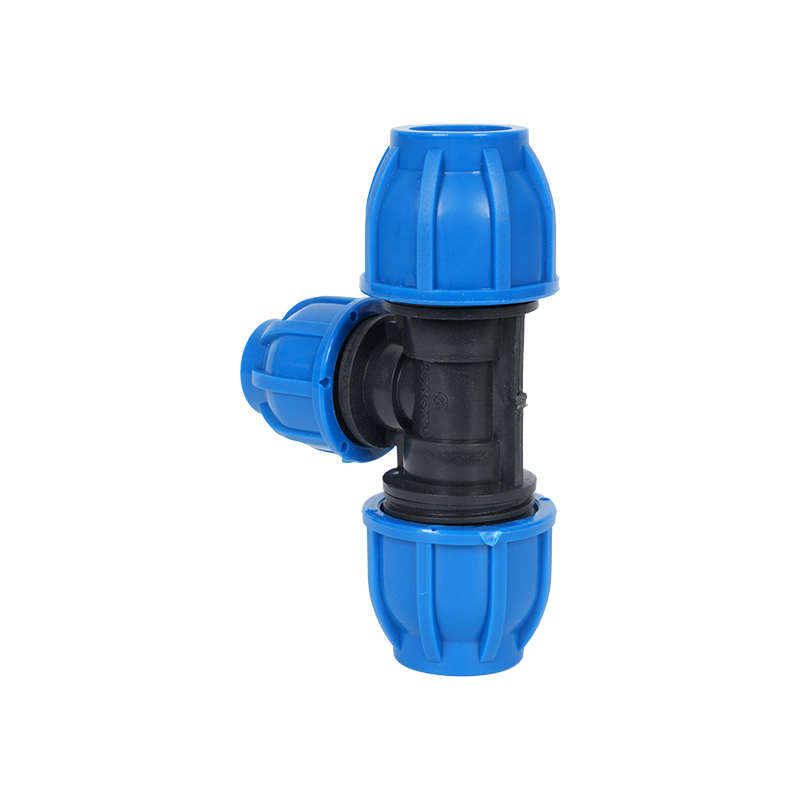 PE & PP kompressionsreducerande T-shirt Ansluter en mindre gren till ett PE- eller PP-huvudrör vid en T-förgrening, vilket ger en definierad reducerande borrning och kompressionstätning utan svetsning. Visa produkt →
Vid grenar och storleksövergångar, använd rätt reducerande koppling istället för att tvinga in ett mindre rör i en större tätning. Ett reducerande T-stycke ger installatören ett definierat hål och insticksdjup, vilket är säkrare än att blanda komponenter från olika storleksområden.
Håll en underhållsjournal för varje åtkomlig skarv: storlek, rör SDR, installationsdatum, åtdragningsmetod, testtryck och inspektör. När en läcka inträffar förkortar posten diagnosen och visar om problemet är isolerat eller upprepat över en batch.
Upphandlingschecklista för läckagefria projekt
Den billigaste beslaget är inte den med lägst enhetspris. Det är den som matchar röret, kommer med en känd tryckklass och kan installeras utan omarbetning. Använd checklistan nedan när du anger och tar emot HDPE-kompressionskopplingar.
- Kontrollera att kopplingsstorleken är baserad på rörets ytterdiameter, inte enbart nominell rörstorlek.
- Anpassa kopplingstryckklassen till röret SDR och servicetillståndet.
- Kontrollera att tätningsmaterialet är kompatibelt med den transporterade vätskan och platstemperaturen.
- Be om insticksdjup, åtdragningsmoment och instruktioner för varvtal med produkten.
- Inspektera kartongerna för krossade kroppar, saknade muttrar eller förskjutna O-ringar innan de skickas till platsen.
- Förvara tätningarna i förseglade påsar tills installationen; förvara dem inte lösa i en verktygshink.
- Beställ ett litet överskott av de mest använda storlekarna så att en skadad fog kan byggas om utan att försena linjen.
- Kräv en provmontering och tryckkontroll innan besättningen påbörjar huvudkörningen.
För projekt med blandade rörklasser märks beslagen efter storlek och tryckklass på lagret. En korrekt gjuten koppling installerad på fel rör är fortfarande en läcka som väntar på att hända. Tydlig märkning och en kort kontroll före installationen är effektivare än ett större lager av reservdelar.
FAQ
Hur tätt ska en HDPE-kompressionskoppling vara?
Börja för hand och följ sedan tillverkarens vridmoment eller varvspecifikation. Där inget värde anges är handtight plus ett kvarts varv en vanlig utgångspunkt för små beslag, följt av en lågtrycksläckagekontroll. Skarven ska tätas utan att röret krossas eller att ringen deformeras.
Varför läcker min kompressionskoppling vid muttergängan?
Tätningen är troligen inte laddad, röret kanske inte är helt infört eller så kan muttern ha startat tvärgängat. Släpp trycket i ledningen, kontrollera införingsmärket, inspektera O-ringen och ringen och bygg om skarven om tätningen är förvrängd.
Kan jag använda gängtejp på en HDPE-kompressionskoppling?
Vanligtvis nej. Gängan är inte den primära tätningen i de flesta kompressionskonstruktioner. Tejp eller pasta kan störa trådingrepp och föra skräp i vattenvägen. Använd endast tätningsmedel om kopplingstillverkaren specifikt kräver det.
Hur vet jag att röret är helt isatt?
Markera röret vid angivet insticksdjup före montering, tryck sedan tills märket når kopplingskroppen eller röret kommer i kontakt med det invändiga stoppet. Om märket förblir synligt sitter röret inte helt på plats.
Ska jag trycktesta med luft eller vatten?
Använd det testmedium och det förfarande som godkänts för projektet. Vatten är vanligt för läckagetestning eftersom det är synligt och lagrar mindre energi än tryckluft. Lufttestning kräver specifika säkerhetskontroller och bör inte improviseras.
Kan en kompressionskoppling grävas ner?
Endast om beslaget är specificerat för nedgrävd service och är skyddat från markrörelser och vassa strö. Stöd röret på båda sidor, håll skarven fri från grus och inspektera den före återfyllning. För högtrycks- eller långlivade nedgrävda ledningar är en smältfog ofta det mer robusta valet.
Vad ska jag göra om beslaget läcker efter återfyllning?
Frilägg skarven, gör ledningen trycklös och inspektera röränden och tätningen. Fortsätt inte att dra åt en nedgrävd fog. Bygg om anslutningen med en ren, fyrkantig rörände och en ny tätning om det finns några tecken på skada eller kontaminering.





HÅLL KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. använder effektiv enkelskruvinsprutning gjutmaskiner för hög produktivitet och låg energianvändning.
Länk till produkter
Kontakta
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
